挤出流量与熔化能力
本页数据来自热端热力学模拟(Python 计算 + FEA),用于评估 2.85 mm 料线下 1.5 mm 喷嘴的可达流量。
目标工况
| 参数 | 值 |
|---|---|
| 目标体积流量 Q | 157.5 mm³/s |
| 料线直径 | 2.85 mm |
| 喷嘴直径 | 1.5 mm |
| 对应进料速度 | 24.69 mm/s |
| 进料截面 / 出料截面 | 6.38 mm² / 1.77 mm² |
| 挤压比 ER | 3.6 : 1 |
熔化达标判据
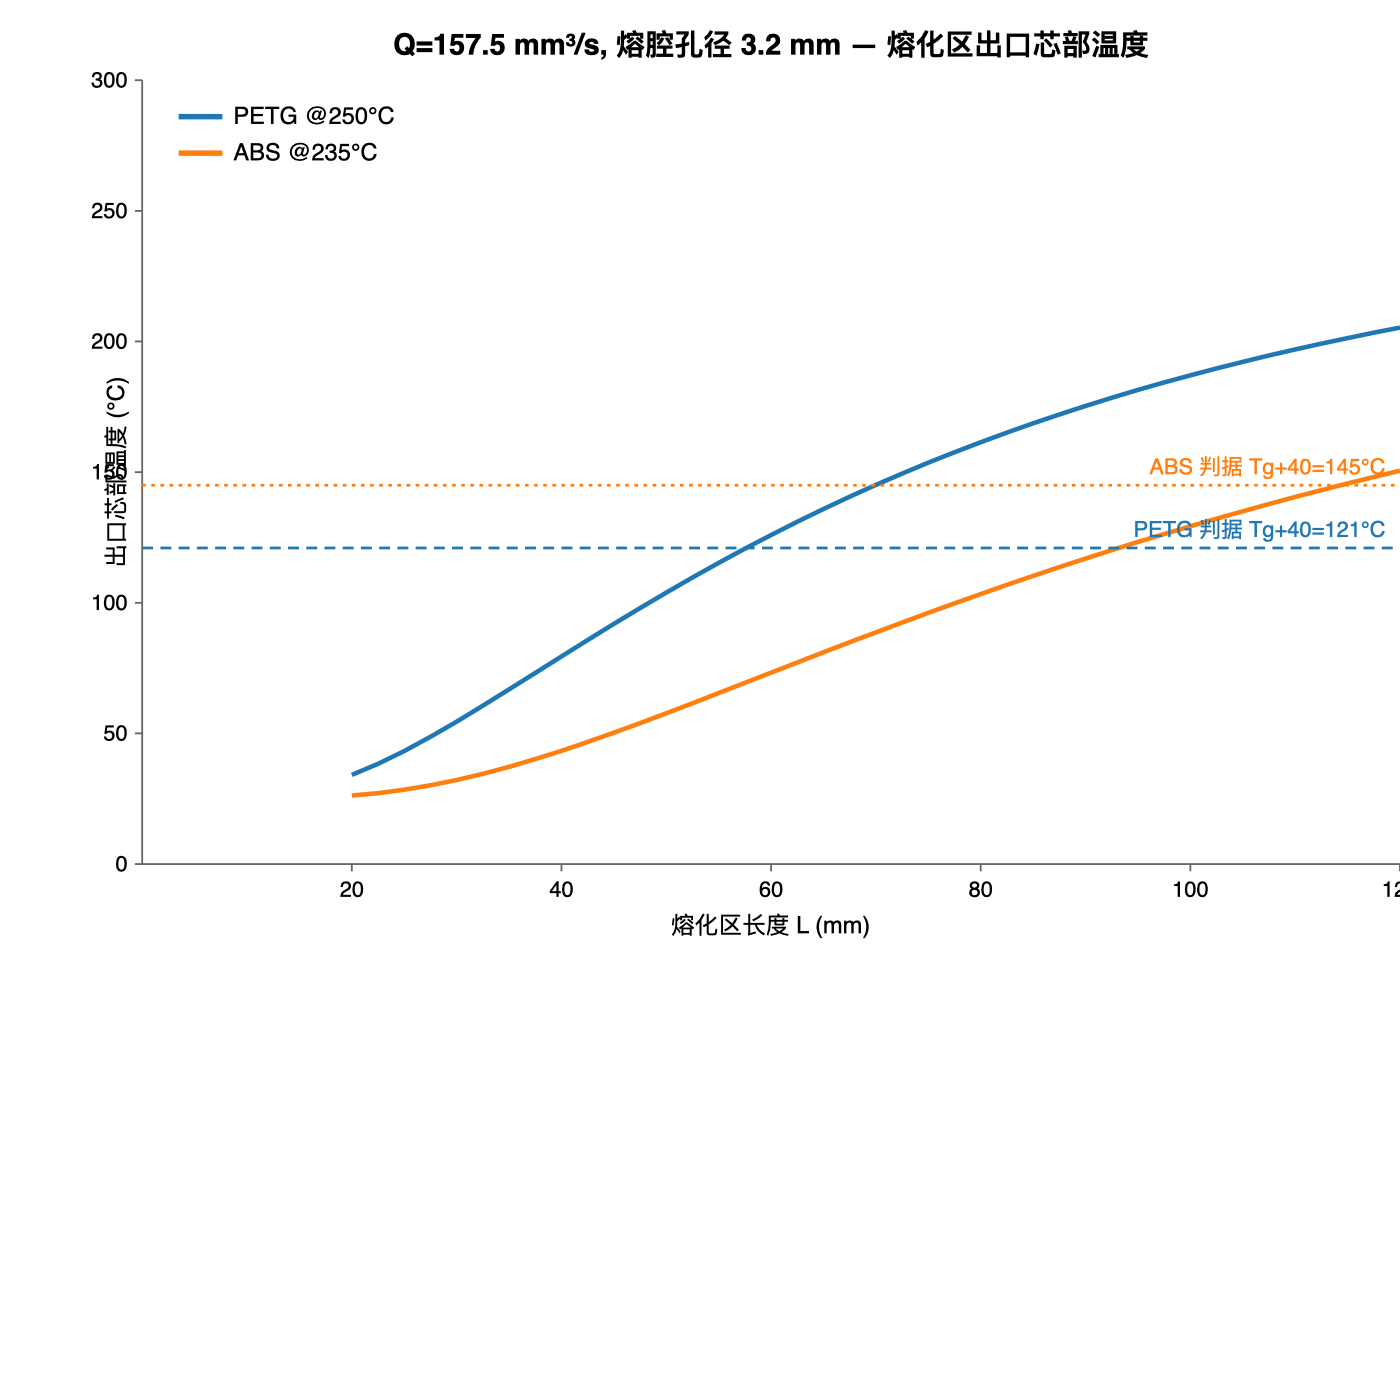
判据 = Tg + 40 °C —— 芯部温度达到该值视为熔化达标。
| 材料 | Tg | 判据温度 | 挤出温度设定 |
|---|---|---|---|
| PETG | 81 °C | 121 °C | 250 °C |
| ABS | 105 °C | 145 °C | 235 °C |
计算结果对比
| 指标 | PETG | ABS | 说明 |
|---|---|---|---|
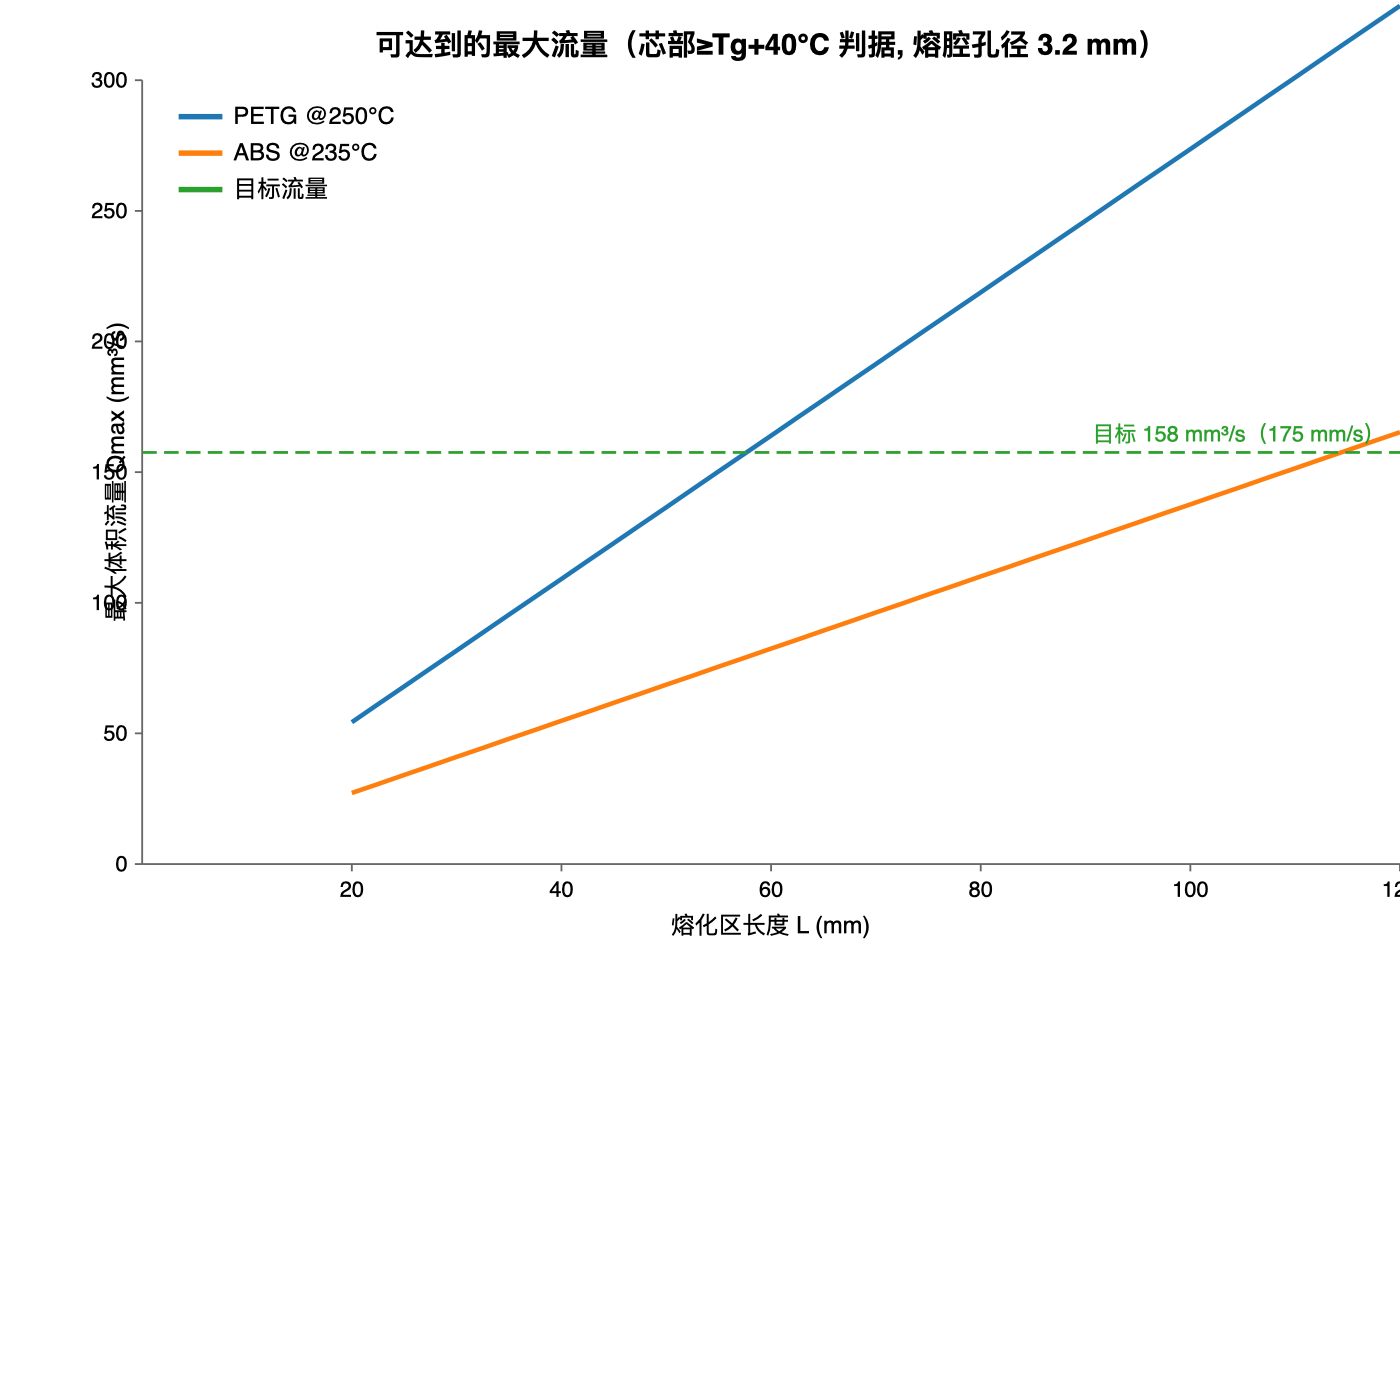
| 吃下 157.5 mm³/s 所需熔化段长度 | 57.5 mm | 114.0 mm | ABS 导热更差,需近两倍长度 |
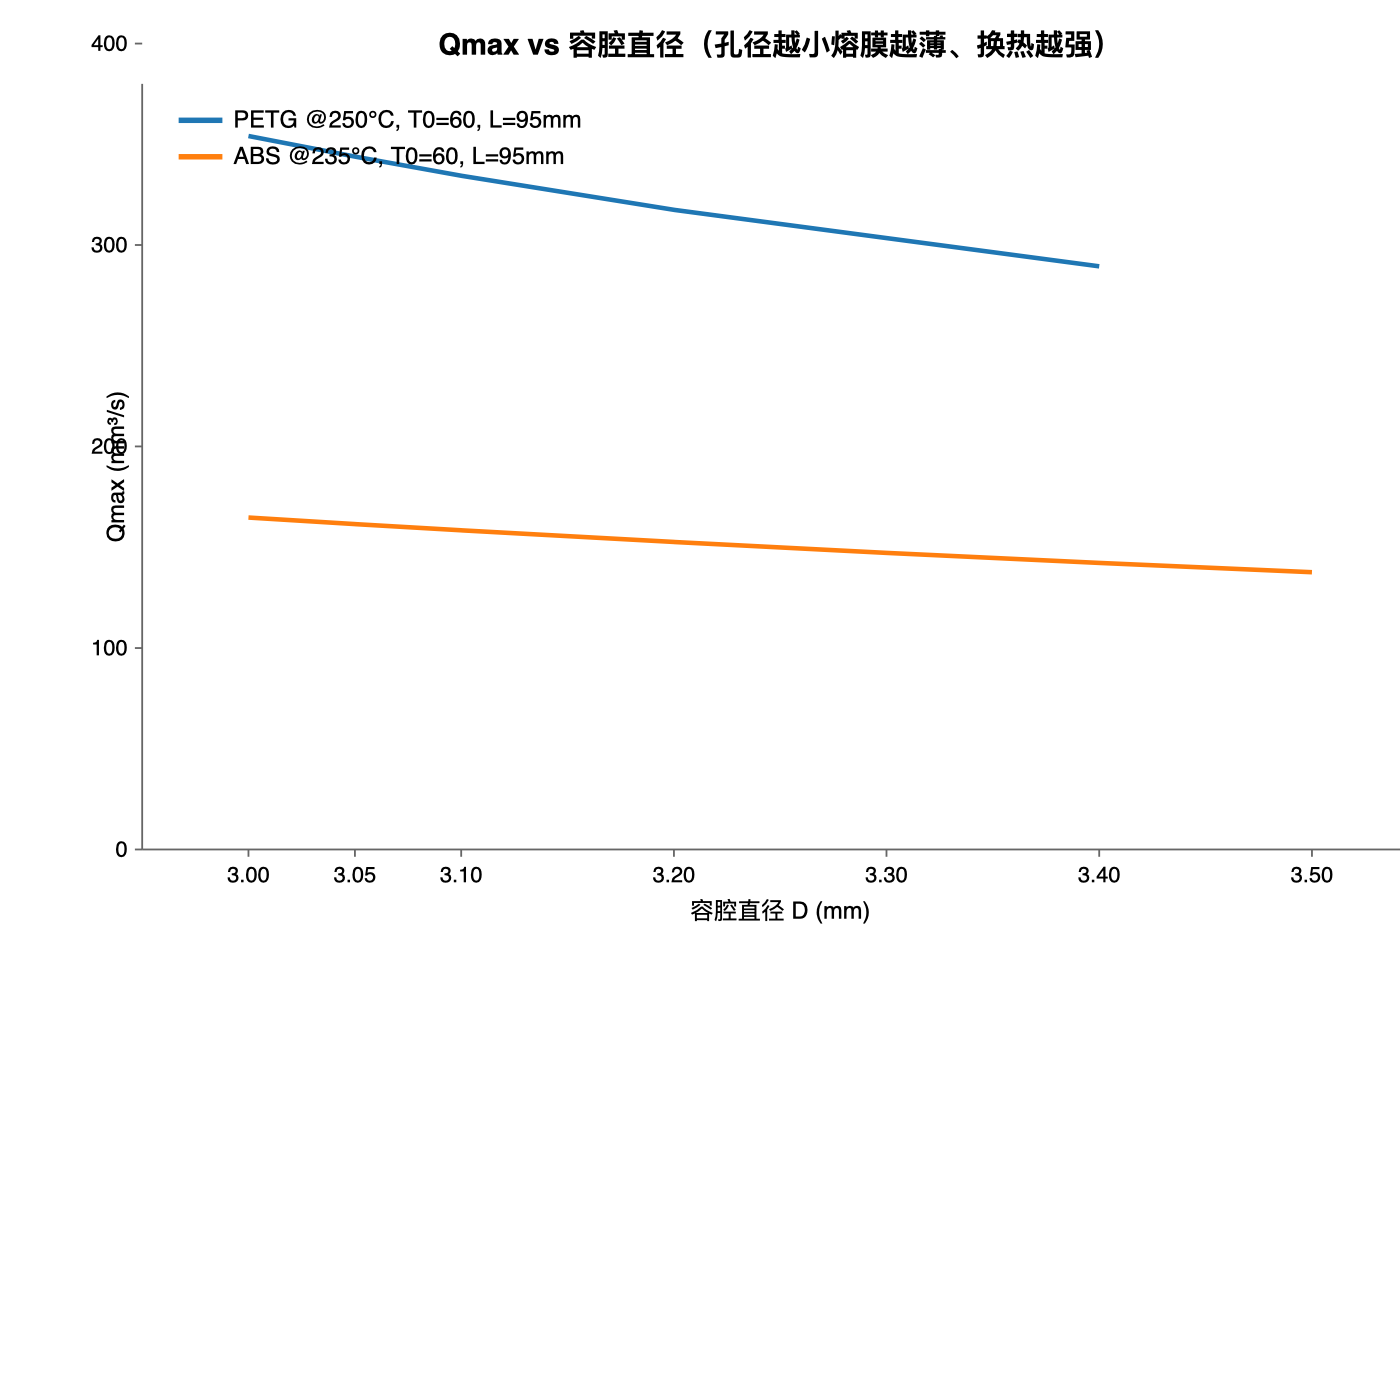
| 熔化段 95 mm 时可达流量 Qmax | 259.9 mm³/s | 130.8 mm³/s | ABS 在 95 mm 下吃不下 157.5 |
| 熔化段 100 mm 时可达流量 Qmax | 273.6 mm³/s | 137.7 mm³/s | — |
| 对应最大进料速度 | 289 mm/s | 145 mm/s | — |
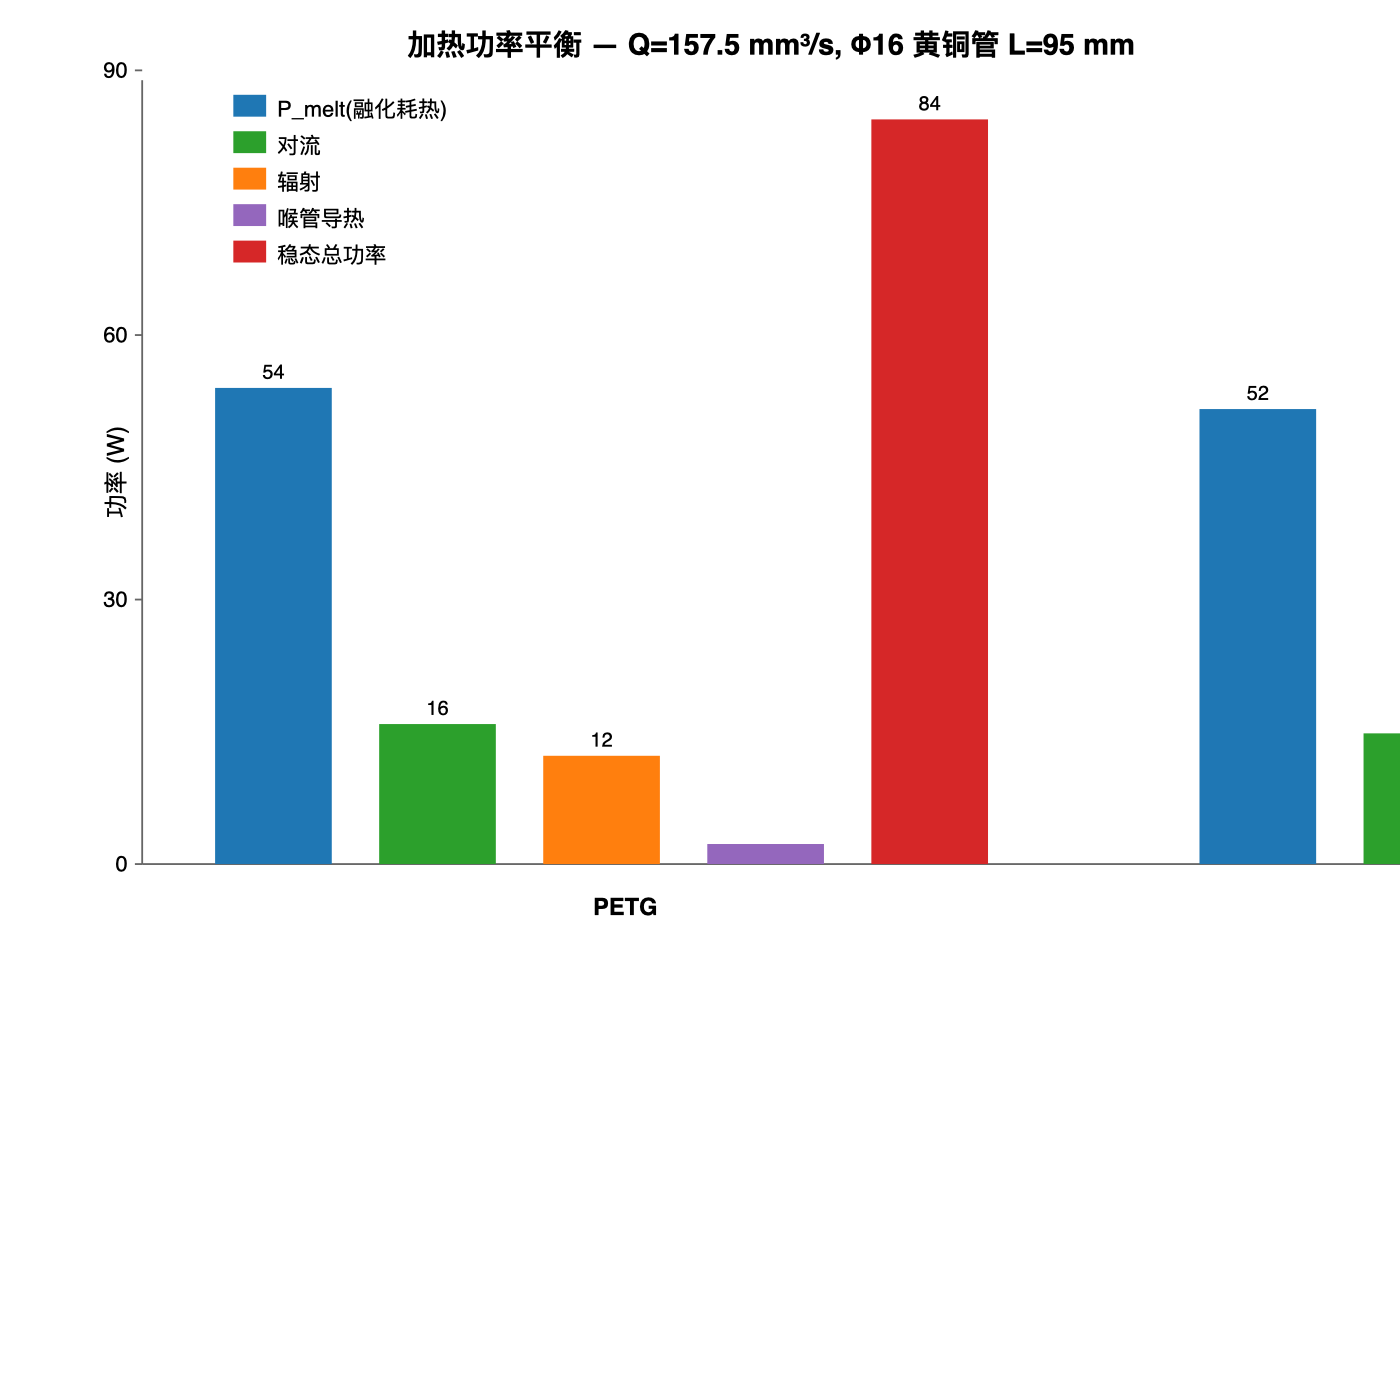
| 纯熔化功率 P_melt | 54.0 W | 51.6 W | P = Q·ρ·H_f |
| 总加热功率需求 P_total | 84.4 W | 79.3 W | 含散热损耗 |
| 喷嘴压降 | 0.27 MPa | 0.63 MPa | — |
| 熔化段压降(膜流) | 1.20 MPa | 3.05 MPa | — |
| 熔化段压降(满流) | 2.94 MPa | 9.53 MPa | ABS 高黏度 → 压降近 3 倍 |
| 所需挤出机推力 | 9.0 N(上限 20 N) | 23.0 N(上限 65 N) | ABS 需 2.5 倍推力 |
关键结论
- PETG 在 95–100 mm 熔化段下有富余:Qmax 260–274 mm³/s,是目标 157.5 的 1.65–1.74 倍。
- ABS 是瓶颈材料:95 mm 熔化段只能到 130.8 mm³/s,低于目标流量,必须加长到 114 mm 以上。
- 加热功率需求并不高(80 W 量级),真正的限制是传热速率与压降,不是加热器功率。
- 推力需求 9–23 N,与常见直驱挤出机的输出能力同量级 —— 瓶颈在熔化,不在推料。
图表
孔径-流量关系
可达流量 vs 熔化段长度
芯部温度 vs 熔化段长度
熔化段流场
功率平衡
计算假设
- 稳态、轴对称模型
- 材料参数:PETG ρ=1270 kg/m³、Cp=1200 J/(kg·K)、k=0.29 W/(m·K);ABS ρ=1040、Cp=1500、k=0.18
- 熔化功率按
P = Q·ρ·H_f估算;总功率含散热损耗系数 - 压降按圆管幂律流体 + 熔化膜模型分段计算
⚠️ 以上为模拟结果,非实测。上机前应以实际台架验证。
原始数据:design_summary.json